Artykuł sponsorowany
Dlaczego połączenie gumy z metalem traci wytrzymałość w warunkach przemysłowych
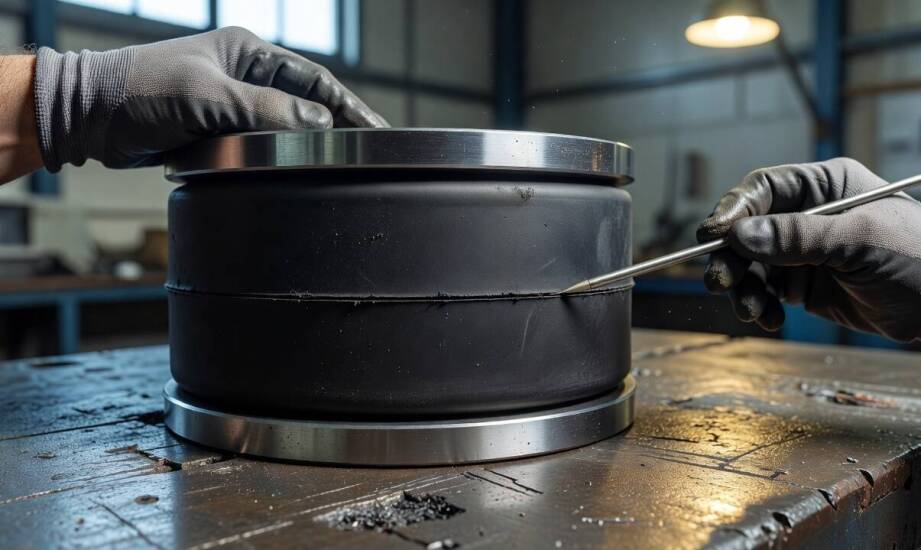
W nowoczesnym parku maszynowym, gdzie prasy hydrauliczne, walcarki i linie produkcyjne pracują pod stałym obciążeniem dynamicznym, komponenty amortyzujące odgrywają decydującą rolę. Po tysiącach cykli ugięć połączenie polimeru z metalowym rdzeniem wewnątrz podzespołów może zacząć tracić przyczepność. Zjawisko to rzadko postępuje w sposób widoczny z zewnątrz maszyny. Problem najczęściej pozostaje ukryty i ujawnia się nagle, gdy urządzenie osiąga pełne obroty lub przekazuje maksymalny moment obrotowy. Taka postępująca wada powoduje gwałtowny wzrost hałasu, odczuwalne drgania całej konstrukcji oraz stwarza bezpośrednie ryzyko awarii układu napędowego. W warunkach surowej eksploatacji przemysłowej zniszczenie wibroizolatora lub zerwanie pokrycia rolki oznacza kosztowny przestój technologiczny. Zrozumienie fizykochemicznych mechanizmów degradacji styku obu materiałów pozwala inżynierom utrzymania ruchu zapobiegać niespodziewanym przerwom w produkcji.
Przeczytaj również: Ścianka działowa z poliwęglanu – idealne rozwiązanie do przestrzeni wystawienniczych
Przygotowanie powierzchni i wpływ geometrii wkładki
Pierwszym krokiem warunkującym późniejszą wytrzymałość całego komponentu jest rygorystyczne przygotowanie metalowego rdzenia. Niewłaściwe odtłuszczenie surowego metalu pozostawia na nim niewidoczną warstwę oleju technologicznego, smarów lub naturalnych tlenków. Tego rodzaju zabrudzenia tworzą barierę, która uniemożliwia utworzenie bezpośrednich wiązań chemicznych pomiędzy nakładanym primerem a stalowym lub aluminiowym podłożem. Nawet pojedyncza, mikroskopijna plamka zanieczyszczenia stanowi punkt inicjujący proces delaminacji. Pod wpływem naprężeń zginających i tnących podczas normalnej pracy maszyny, to osłabione miejsce staje się ogniskiem postępującego defektu. Odspojenie stopniowo rozprzestrzenia się stamtąd na całą powierzchnię roboczą detalu.
Przeczytaj również: Praktyczne zastosowania worków z folii bąbelkowej w przemyśle elektronicznym – kluczowe informacje
Proces odpowiedniej aktywacji powierzchni obejmuje zazwyczaj agresywne szczotkowanie mechaniczne, piaskowanie elektrokorundem lub śrutowanie, a następnie wielokrotne mycie w rozpuszczalnikach przemysłowych. Wygenerowana w ten sposób szorstkość znacznie zwiększa rzeczywistą powierzchnię styku i pozwala na mocne fizyczne zakotwiczenie płynnych środków wiążących. Dopiero perfekcyjnie czysty i schłodzony detal może trafić na stanowisko nakładania warstw adhezyjnych.
Przeczytaj również: Co zawiera kurs resuscytacji European Pediatric Advanced Life Support?
Geometria stalowej wkładki wpływa w równie dużym stopniu na równomierny rozkład sił wewnątrz pracującego elastomeru. Ostre krawędzie, głębokie rowki i nagłe zmiany przekroju rdzenia wywołują silną koncentrację naprężeń na bardzo małej powierzchni. Podczas cyklicznego zginania elementu lokalne przeciążenia wokół ostrych krawędzi przyspieszają pękanie interfejsu adhezyjnego, co prowadzi do szybkiego, mechanicznego zerwania przyczepności. Twórcy takich rozwiązań muszą rygorystycznie dobierać łagodne promienie zaokrągleń oraz kontrolować docelową grubość powłoki elastycznej. Zbyt cienka warstwa polimeru nie absorbuje uderzeń w sposób właściwy, z kolei nadmierna grubość materiału potęguje siły ścinające oddziałujące na granicę faz w trakcie wirowania wałka.
Usieciowanie elastomeru a rola warstwy adhezyjnej
Trwałe zespojenie dwóch tak odmiennych surowców wymaga precyzyjnego sterowania procesami chemicznymi podczas obróbki cieplnej. Samo utwardzanie mieszanki nie opiera się na prostym tworzeniu pojedynczych mostków siarkowych bezpośrednio między gumą a stalą. Wewnątrz formy wulkanizacyjnej następuje głębokie usieciowanie struktury gumy oraz zintegrowanie jej z nałożoną warstwą adhezyjną, która pełni funkcję elastycznego pomostu chemicznego. Przemysłowy system wiążący składa się najczęściej z pierwszej powłoki mocno przylegającej do metalu oraz kleju wierzchniego. Ta druga substancja reaguje bezpośrednio z wulkanizującym się elastomerem. Cienka strefa interfejsu skutecznie kompensuje fizyczne różnice pomiędzy nieorganiczną strukturą krystaliczną stali a organicznymi łańcuchami polimerowymi.
Poddawane skrajnym obciążeniom elementy gumowo metalowe pracują w środowiskach wymagających absolutnej spójności tych powłok. Konstrukcje tego typu powszechnie wykorzystuje się do budowy ciężkich wibroizolatorów, elastycznych tulei zawieszenia oraz kół napędowych. Materiał tłumiący musi tam płynnie przekazywać wielotonowe naciski z szybko poruszających się części na sztywną ramę nośną urządzenia.
Zakłady wyspecjalizowane w przetwórstwie takich materiałów, jak bydgoski producent FORM-GUM, dostosowują rodzaj mieszanki polimerowej bezpośrednio pod specyfikę ruchów danej maszyny. W efekcie wielowarstwowa strefa tłumiąca sprawnie absorbuje silne uderzenia i drgania własne układu, nie tracąc przy tym stabilności niezbędnej do poprawnego funkcjonowania całej osi.
Środowiskowe czynniki degradacji a wytrzymałość
Nawet prawidłowo zwulkanizowany i sprawdzony laboratoryjnie komponent pozostaje narażony na trudne warunki hali produkcyjnej. Silnie agresywne oleje mineralne, syntetyczne smary łożyskowe oraz wysoce reaktywne ciecze chłodząco-smarujące potrafią sprawnie penetrować mikroskopijne nieszczelności na zewnętrznych krawędziach detalu. Chemikalia te wnikają powoli w strukturę polimerowego interfejsu i chemicznie uszkadzają utwardzony środek adhezyjny. Takie zjawisko drastycznie obniża siłę odrywania materiału od podłoża. Proces niszczenia przyspiesza zauważalnie, gdy zastosowany materiał główny nie posiada wystarczającej odporności na dany rodzaj węglowodorów i ulega pęcznieniu.
Kolejnym potężnym obciążeniem dla wiązania chemicznego są powtarzające się, skrajne skoki temperatury otoczenia. Elastomery i twarde stale konstrukcyjne wykazują całkowicie odmienne współczynniki rozszerzalności cieplnej. W trakcie intensywnego nagrzewania się uruchomionej maszyny duża różnica w przyroście objętości generuje silne naprężenia ścinające dokładnie na granicy obu materiałów. Jeśli dodamy do tego wskaźnika tysiące powtarzających się cykli ugięć mechanicznych na minutę, styk poddawany jest skrajnemu i wielokierunkowemu zmęczeniu materiałowemu. Pojawiające się przeciążenia dynamiczne wywołują najpierw drobne mikropęknięcia w strefie łączącej, które przy braku reakcji obsługi szybko przeradzają się w całkowitą delaminację powłoki zderzeniowej.
Długotrwała i bezawaryjna praca zespołów amortyzujących wymaga uwzględnienia kilkunastu wzajemnie powiązanych czynników. Sam wybór drogiego i wytrzymałego kauczuku stanowi zaledwie fragment prawidłowo przeprowadzonego procesu technologicznego. Równie ważnym aspektem pozostaje idealne oczyszczenie metalowego rdzenia, kontrolowane przeprowadzenie reakcji sieciowania oraz staranne zabezpieczenie krawędzi przed agresywną chemią. Pełna zgodność parametrów produkcji z rzeczywistym typem przenoszonych obciążeń zapewnia utrzymanie powłoki ochronnej na swoim miejscu przez wiele lat eksploatacji.
Kategorie artykułów
Polecane artykuły

Jak systemy do monitorowania urządzeń zwiększają efektywność sygnalizacji ulicznej?

Jakie materiały są najlepsze do produkcji uszczelek dla jednostek pływających?

Jak technika EFT może poprawić relacje w związku?
