Artykuł sponsorowany
Jak regionalna obróbka CNC wspiera ciągłość dostaw części zamiennych i małych serii w produkcji maszyn
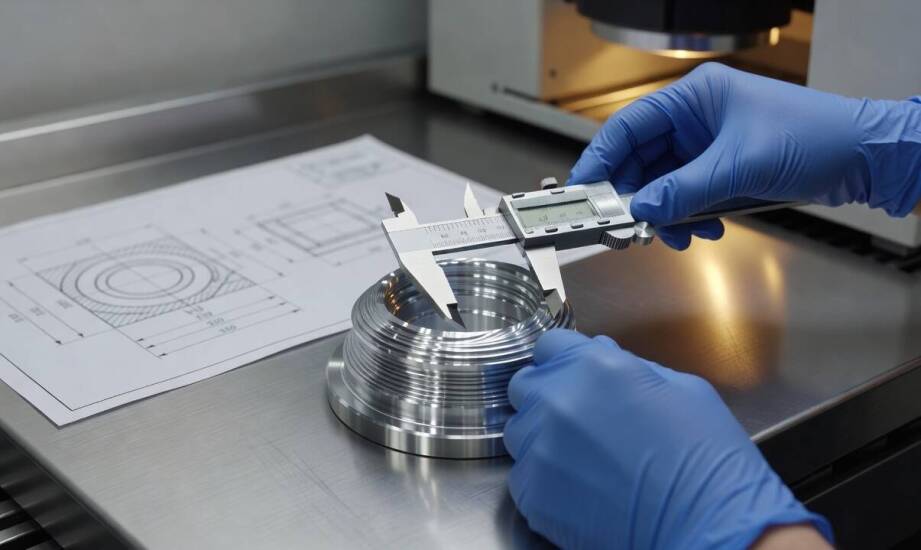
Producent maszyn napotyka przestój linii montażowej lub serwisu w momencie, gdy jeden precyzyjny detal metalowy staje się nagle niedostępny. Oparcie się na lokalnym zapleczu technologicznym może znacznie przyspieszyć reakcję w sytuacjach awaryjnych, a także umożliwia bezpośredni kontakt inżynierski. Takie podejście redukuje ryzyko bolesnych opóźnień logistycznych i pozwala utrzymać stabilną płynność procesów przemysłowych.
Przeczytaj również: Ścianka działowa z poliwęglanu – idealne rozwiązanie do przestrzeni wystawienniczych
Dlaczego lokalne zaplecze obróbki CNC jest kluczowe
Brak pojedynczego, niestandardowego elementu potrafi całkowicie zablokować montaż skomplikowanej maszyny. Odległy dostawca generuje w takich sytuacjach opóźnienia w transporcie i utrudnia szybką weryfikację założeń projektowych. Regionalny partner technologiczny pozwala na wizytę w zakładzie i wspólną korektę parametrów obróbki w czasie rzeczywistym. Dzięki temu dział konstrukcyjny może na bieżąco konsultować wykonalność najbardziej wymagających detali.
Przeczytaj również: Praktyczne zastosowania worków z folii bąbelkowej w przemyśle elektronicznym – kluczowe informacje
Dokumentacja techniczna trafia bezpośrednio z biura projektowego do oprogramowania CAM. Rysunki CAD zawierające rygorystyczne wymiary, tolerancje w klasach dokładności IT oraz wymagania chropowatości powierzchni są przesyłane w formie cyfrowej. Pliki zapisane w uniwersalnych formatach STEP lub DXF zachowują pierwotną intencję konstruktora, dzięki czemu operator maszyny dobiera narzędzia i strategie skrawania ściśle według wytycznych. Eliminuje to błędy interpretacyjne charakterystyczne dla tradycyjnej dokumentacji papierowej.
Przeczytaj również: Co zawiera kurs resuscytacji European Pediatric Advanced Life Support?
Krótkie serie produkcyjne, poprawki po pierwszych próbach montażowych oraz dorabianie części zamiennych do starszych modeli urządzeń najlepiej weryfikują elastyczność takiej kooperacji. Produkcja małoseryjna nie wymaga inwestowania w skomplikowane i drogie oprzyrządowanie, a ewentualna zmiana programu maszyny między kolejnymi partiami przebiega bardzo sprawnie. Wdrożenie tego modelu działania sprawia, że producent sprzętu utrzymuje ciągłość dostaw bez konieczności magazynowania nadmiernych zapasów.
Technologie obróbki skrawaniem a specyfika materiałów
Proces powstawania precyzyjnych komponentów opiera się na ściśle powiązanym łańcuchu operacji. Toczenie CNC kształtuje elementy obrotowe, takie jak wały napędowe czy tuleje łożyskowe, natomiast frezowanie dodaje do nich skomplikowane rowki, otwory oraz powierzchnie płaskie. Zaawansowana obróbka skrawaniem wieloosiowym integruje te etapy na jednym stanowisku obróbczym, co minimalizuje błędy wynikające z wielokrotnego przekładania detalu między różnymi maszynami.
Właściwości fizyczne poszczególnych stopów wymuszają na technologach precyzyjne dostosowanie parametrów pracy. Miękkie aluminium pozwala na stosowanie wysokich prędkości skrawania rzędu 200–1000 m/min i agresywnych posuwów, co wyraźnie skraca czas cyklu i ogranicza zużycie płytek wieloostrzowych. Obróbka stali nierdzewnej wymaga już znacznie niższych parametrów w granicach 50–120 m/min oraz intensywnego chłodzenia cieczą pod wysokim ciśnieniem. Takie rygorystyczne podejście zapobiega niepożądanemu utwardzaniu powierzchniowemu na zimno i gwarantuje utrzymanie stabilnych tolerancji wymiarowych podczas całego procesu. Z kolei metale nieżelazne wymagają szczególnej uwagi przy odprowadzaniu długich wiórów i ochronie gotowej powierzchni przed drobnymi zarysowaniami.
Elementy produkowane dla branży drzewnej pracują w specyficznych warunkach, charakteryzujących się ciągłym kontaktem z pyłem, żywicą i twardym surowcem. Komponenty takie jak rolki do posuwu, dociski czy krążki kopiujące wymagają podwyższonej odporności na ścieranie oraz idealnie gładkiej powierzchni, aby w żaden sposób nie uszkadzać obrabianego materiału. Naturalne zużycie mechaniczne tych części wymusza ich okresową wymianę, a swobodny dostęp do szybkiego wykonawstwa zamienników drastycznie ogranicza przestoje linii tartacznych czy stolarskich.
Przykładem zakładu wspierającego producentów maszyn jest firma SPOROL z Koszwał. Specjalistyczna obróbka metalu w województwie pomorskim, realizowana przez to przedsiębiorstwo, obejmuje precyzyjne toczenie i frezowanie CNC oraz produkcję elementów dla przemysłu drzewnego, w tym mechanizmów posuwu DSIM i rolek szlifierskich dla producentów obrabiarek.
Regionalna kooperacja szybko zmienia swój początkowy charakter, gdy lokalny wykonawca staje się stałym buforem technologicznym dla produkcji seryjnej i serwisu posprzedażowego. Zbudowanie długotrwałej relacji partnerskiej ułatwia planowanie zapasów najczęściej zużywających się detali oraz pozwala na błyskawiczne wdrażanie modyfikacji konstrukcyjnych przy wprowadzaniu nowych modeli. Dzięki sprawnej wymianie informacji producent sprzętu może z powodzeniem zapewnić swoim odbiorcom końcowym pełną dostępność części zamiennych przez cały, wieloletni cykl życia maszyny.
Kategorie artykułów
Polecane artykuły

Jak systemy do monitorowania urządzeń zwiększają efektywność sygnalizacji ulicznej?

Jakie materiały są najlepsze do produkcji uszczelek dla jednostek pływających?

Jak technika EFT może poprawić relacje w związku?
